Tournage plastique Authon-du-Perche
Le tournage plastique transforme une barre ou un bloc de matière en pièce cylindrique de précision, par enlèvement de copeaux sur un tour à commande numérique. Pour un projet de tournage plastique près d'Authon-du-Perche, comprendre le procédé, les matières adaptées et les tolérances atteignables évite bien des déconvenues au moment de la fabrication.
Temps de lecture : ~7 minutes
Comprendre le tournage plastique et ses enjeux techniques
Le tournage plastique consiste à faire tourner une pièce brute autour de son axe pendant qu'un outil coupant vient retirer la matière en surface, couche après couche, jusqu'à obtenir la géométrie cylindrique ou conique désirée. Contrairement à l'usinage des métaux, le plastique réagit différemment à la chaleur de coupe : il se dilate, peut fondre localement ou se déformer si les paramètres de vitesse et d'avance ne sont pas ajustés à la matière travaillée. C'est pourquoi un usinage matières plastiques réussi dépend autant du choix du polymère que de la maîtrise du tour à commandes numériques et de ses réglages.
Les matières plastiques techniques les plus couramment tournées sont le PVC, le PTFE, le POM (polyacétal), le PA (polyamide) et le PEHD, chacune ayant un comportement propre face à l'outil coupant.
Les matières plastiques adaptées au tournage
- POM (polyacétal) : bonne stabilité dimensionnelle, idéal pour les pièces mécaniques de précision
- PTFE : résistance chimique élevée, usinage délicat en raison de sa souplesse
- PA (polyamide) : bonne résistance à l'usure, sensible à l'humidité ambiante
- PVC : facile à usiner, utilisé pour les pièces techniques courantes
- PEHD : bonne tenue chimique, usage fréquent en milieu industriel
Pourquoi la vitesse de coupe change tout
Un plastique tourné trop vite chauffe et colle à l'outil, générant des bavures et une finition dégradée. Un plastique tourné trop lentement peut au contraire casser ou se fissurer sous l'effort de coupe, en particulier pour les polymères cassants à température ambiante. Les professionnels ajustent donc vitesse, avance et profondeur de passe en fonction de chaque matière, ce qui explique pourquoi deux pièces visuellement identiques en PVC et en POM ne se tournent jamais avec les mêmes réglages.
Les erreurs qui compromettent la précision d'une pièce tournée
Un tournage plastique mal maîtrisé entraîne des conséquences visibles et souvent coûteuses sur la pièce finale, qu'il s'agisse d'un prototype unitaire ou d'une série destinée à un usage mécanique exigeant. Les défauts les plus fréquents touchent la tolérance dimensionnelle, l'état de surface et la tenue du matériau dans le temps une fois la pièce intégrée dans son environnement final.
Un écart de quelques centièmes de millimètre sur une pièce tournée en plastique peut suffire à empêcher un assemblage mécanique correct, surtout sur des composants destinés à coulisser ou à s'emboîter.
Parmi les conséquences d'un usinage mal paramétré, on retrouve :
- Des déformations thermiques dues à une chauffe excessive de l'outil sur la matière
- Des états de surface irréguliers nécessitant une reprise ou un polissage supplémentaire
- Des tolérances non respectées rendant la pièce inutilisable dans son assemblage final
- Un vieillissement prématuré du plastique si la matière choisie n'est pas adaptée à l'usage prévu
Ces défauts touchent particulièrement les projets qui mélangent fraisage et tournage sur une même pièce complexe, où chaque opération doit respecter les tolérances définies en amont sans compromettre le travail déjà réalisé sur l'autre opération. Une pièce issue d'un centre d'usinage mal calibré peut sembler conforme visuellement tout en présentant des écarts invisibles à l'œil nu mais critiques à l'assemblage.
La méthode pour un tournage plastique fiable et précis
La fabrication d'une pièce en tournage plastique suit une succession d'étapes qui, bien respectées, garantissent un résultat conforme au plan technique fourni, de l'analyse du cahier des charges jusqu'au contrôle dimensionnel final. Un tournage à commandes numériques bien piloté permet de reproduire ces étapes à l'identique sur des séries entières, ce qui en fait un procédé de choix pour les pièces techniques nécessitant une répétabilité élevée.
Les étapes clés du processus d'usinage
| Étape | Objectif | Point de vigilance |
|---|---|---|
| Analyse du plan | Définir tolérances et matière | Compatibilité matière/usage final |
| Programmation CN | Paramétrer vitesse et outils | Adapter au comportement du plastique |
| Tournage | Enlèvement de matière progressif | Gestion de la chauffe et des copeaux |
| Contrôle dimensionnel | Vérifier conformité au plan | Mesure sur pièce refroidie |
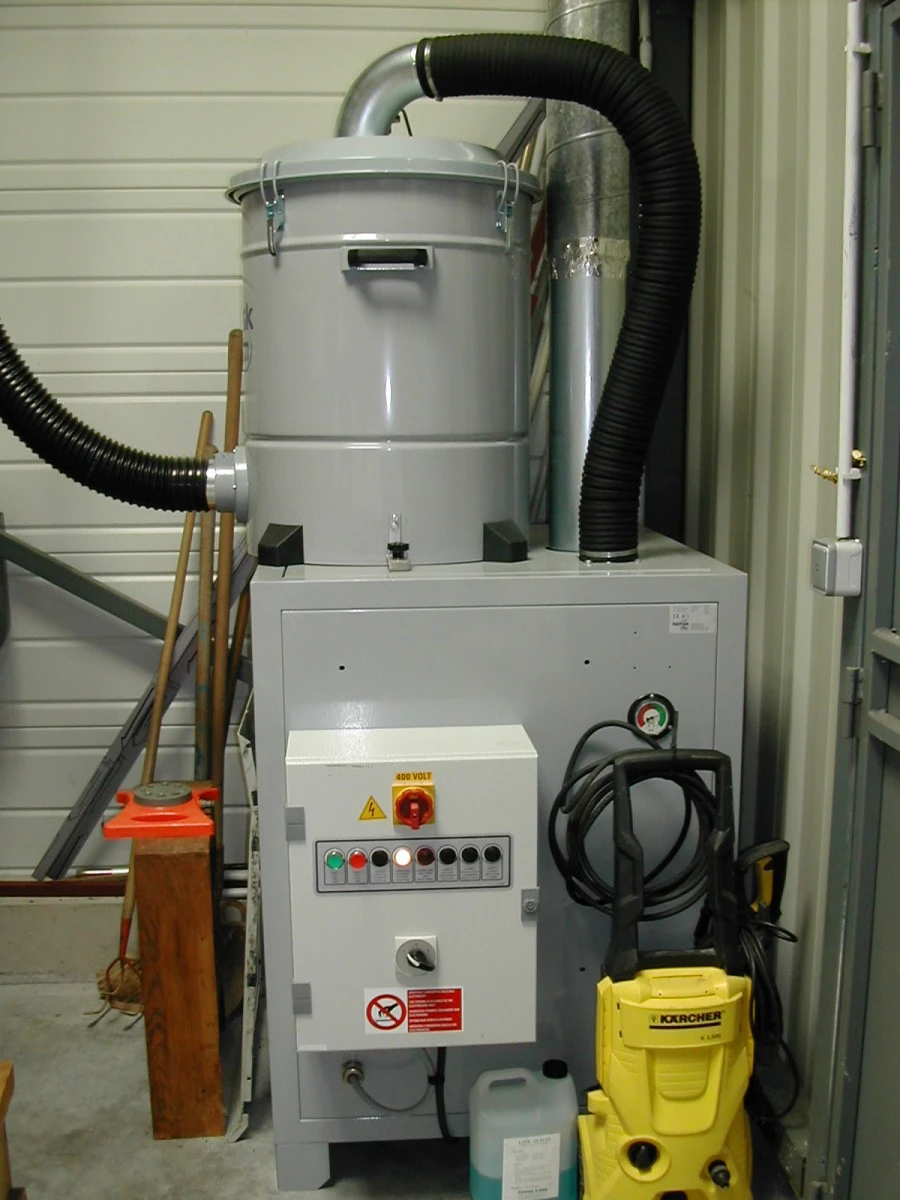
La centrale aspiration joue ici un rôle souvent sous-estimé : elle évacue en continu les copeaux et poussières générés pendant la coupe, ce qui évite l'accumulation de matière chaude autour de l'outil et limite les risques de reprise de chaleur sur la pièce en cours d'usinage. Un atelier équipé d'un système d'aspiration performant produit des pièces plus régulières, avec moins de reprises nécessaires après usinage.
Le recours à un tour à commandes numériques permet enfin de programmer des géométries complexes, filetages, épaulements ou perçages combinés, impossibles à réaliser de façon répétable sur un tour conventionnel. Cette précision programmée fait toute la différence entre une pièce unitaire et une série de plusieurs centaines d'exemplaires strictement identiques.
DURAND PLASTIQUES, installé à Chartres, en Centre-Val de Loire, réalise des opérations de tournage plastique et de fraisage pour des projets techniques venus de toute la région, y compris pour les besoins de pièces plastiques des habitants d'Authon-du-Perche. Si vous cherchez une solution de tournage plastique pour un prototype ou une petite série destinée à Authon-du-Perche, l'atelier basé à Chartres traite ce type de demande à distance, sur envoi de plan technique.
FAQ
▸Quelle différence entre tournage et fraisage pour une pièce plastique ?
Le tournage fait tourner la pièce autour de son axe pendant que l'outil reste fixe, ce qui convient aux formes cylindriques, coniques ou aux filetages. Le fraisage fait l'inverse : l'outil tourne et se déplace autour d'une pièce fixe, ce qui permet de réaliser des formes complexes, des rainures ou des perçages non centrés. De nombreuses pièces techniques combinent les deux opérations sur un même centre d'usinage pour obtenir une géométrie finale complète.
▸Quelles matières plastiques peut-on tourner sur un tour à commandes numériques ?
Les matières les plus couramment usinées en tournage sont le POM, le PA, le PTFE, le PVC et le PEHD, chacune choisie selon l'usage final de la pièce, qu'il s'agisse de résistance chimique, mécanique ou thermique. Le choix du matériau dépend aussi de la tolérance recherchée, certains plastiques comme le POM offrant une stabilité dimensionnelle supérieure à d'autres polymères plus souples comme le PTFE.
▸Combien de temps faut-il pour fabriquer une pièce tournée en plastique ?
Le délai dépend de la complexité de la géométrie, du nombre de pièces en série et de la disponibilité de la matière première, mais une pièce unitaire simple peut être programmée et tournée en quelques heures une fois le plan validé. Une série de plusieurs dizaines de pièces identiques demande généralement entre quelques jours à une à deux semaines, selon la charge de l'atelier et la complexité du programme à commandes numériques.
▸Pourquoi utiliser un tour à commandes numériques plutôt qu'un tour manuel ?
Un tour à commandes numériques reproduit exactement le même programme d'usinage sur chaque pièce, ce qui garantit une répétabilité impossible à obtenir manuellement sur une série, même avec un opérateur expérimenté. Il permet aussi de programmer des géométries complexes, filetages précis ou épaulements multiples, en limitant les risques d'erreur humaine lors de l'exécution du programme.
▸Le tournage plastique convient-il aux prototypes unitaires ?
Oui, le tournage plastique s'adapte parfaitement à la fabrication d'un prototype unitaire, à condition de fournir un plan technique précis incluant les tolérances attendues et la matière souhaitée. Cette approche permet de valider une géométrie ou un assemblage avant de lancer une série plus importante, en ajustant si besoin le programme d'usinage entre deux versions du prototype.
▸Comment transmettre un projet de tournage plastique depuis Authon-du-Perche ?
Un projet de tournage plastique se transmet généralement sous forme de plan technique (fichier CAO ou dessin coté), accompagné des précisions sur la matière souhaitée et les tolérances attendues pour la pièce finale. Contactez DURAND PLASTIQUES pour échanger sur la faisabilité du projet, la matière la plus adaptée à l'usage prévu et les délais de réalisation envisageables selon la complexité de la pièce.
Contactez-nous en 30 secondes
Merci de bien vouloir remplir ce formulaire afin de nous faire part de vos demandes.
Pourquoi faire appel à DURAND PLASTIQUES ?
Nos prestations USINAGE MATIERES PLASTIQUES
FRANCE Nous intervenons dans toute la France
- 01 - ain
- 02 - aisne
- 14 - Calvados
- 17 - Charente-Maritime
- 22 - Côtes-d'Armor
- 28 - Eure-et-Loir
- 29 - Finistère
- 37 - indre-et-loire