Tournage numérique pièces techniques plastiques Anet
Le tournage numérique pièces techniques plastiques Anet répond à un besoin précis : obtenir des pièces de révolution fiables, reproductibles et conformes à un plan, sans passer par un outillage coûteux réservé aux grandes séries. Cette technique s'appuie sur des machines à commandes numériques capables d'usiner directement dans la matière plastique brute, barre ou plaque, avec une précision constante d'une pièce à l'autre.
Temps de lecture : ~7 minutes
Comprendre le tournage numérique pour les pièces plastiques techniques
Le tournage à commandes numériques consiste à faire tourner un barreau de matière plastique autour d'un axe pendant qu'un outil de coupe enlève la matière selon un programme informatique préétabli. Contrairement au moulage par injection, qui impose un investissement lourd en outillage avant la première pièce produite, cette méthode permet de lancer une production dès la validation du plan technique, ce qui la rend particulièrement adaptée aux projets de petites et moyennes séries ou aux pièces de remplacement ponctuelles.
Le choix du matériau joue un rôle déterminant dans le résultat final. Chaque matière plastique, qu'il s'agisse de polyamide, de POM, de PTFE ou de PVC technique, réagit différemment à la coupe : certaines supportent des vitesses élevées sans déformation, d'autres demandent un refroidissement et une vitesse d'avance adaptés pour éviter l'échauffement local qui fragiliserait la pièce. Une entreprise qui maîtrise réellement ces paramètres garantit une qualité constante sur toute une série, même lorsque les tolérances dimensionnelles sont serrées.
Les familles de matériaux plastiques usinés par tournage
Les plastiques techniques destinés au tournage se répartissent en plusieurs familles, chacune répondant à un cahier des charges spécifique :
- Plastiques autolubrifiants (POM, PTFE) pour les pièces en mouvement, bagues et paliers
- Plastiques haute résistance mécanique (PA6, PA66) pour les axes et pièces de structure
- Plastiques résistants aux produits chimiques (PVDF, PP) pour l'industrie agroalimentaire ou chimique
- Plastiques transparents ou techniques (PMMA, polycarbonate) pour les applications visuelles ou optiques
Les étapes d'un projet de tournage numérique
La production d'une pièce technique en plastique suit une logique précise, du plan initial jusqu'à la livraison :
- Analyse du plan technique et du matériau souhaité par le client
- Établissement d'un devis incluant la série demandée et les contraintes de tolérance
- Programmation de la machine à commandes numériques
- Usinage de la pièce ou de la série avec contrôle en cours de production
- Vérification dimensionnelle et contrôle qualité avant expédition
Les conséquences d'un tournage mal maîtrisé
Un usinage approximatif sur une pièce technique en plastique ne se limite pas à un simple défaut esthétique : il peut compromettre la fonction même de la pièce dans son ensemble mécanique. Un jeu mal calculé sur un diamètre, une surface mal reprise ou un choix de matériau inadapté à l'environnement d'utilisation entraînent des casses prématurées, des frottements excessifs ou des pertes d'étanchéité sur des pièces censées durer plusieurs années.
Une pièce technique en plastique n'a de valeur que si sa précision dimensionnelle reste identique d'un exemplaire à l'autre sur toute une série.
Les erreurs les plus fréquentes rencontrées sur des pièces mal usinées concernent souvent la gestion thermique de la matière pendant la coupe. Un plastique chauffé trop rapidement se déforme légèrement, ce qui fausse la cote finale une fois la pièce refroidie à température ambiante. Ce phénomène, invisible à l'œil nu au moment de l'usinage, se révèle parfois seulement au montage, lorsque la pièce ne s'ajuste plus correctement dans son logement. Une expertise technique réelle sur les plastiques permet d'anticiper ce retrait et de compenser la cote en amont du programme d'usinage.
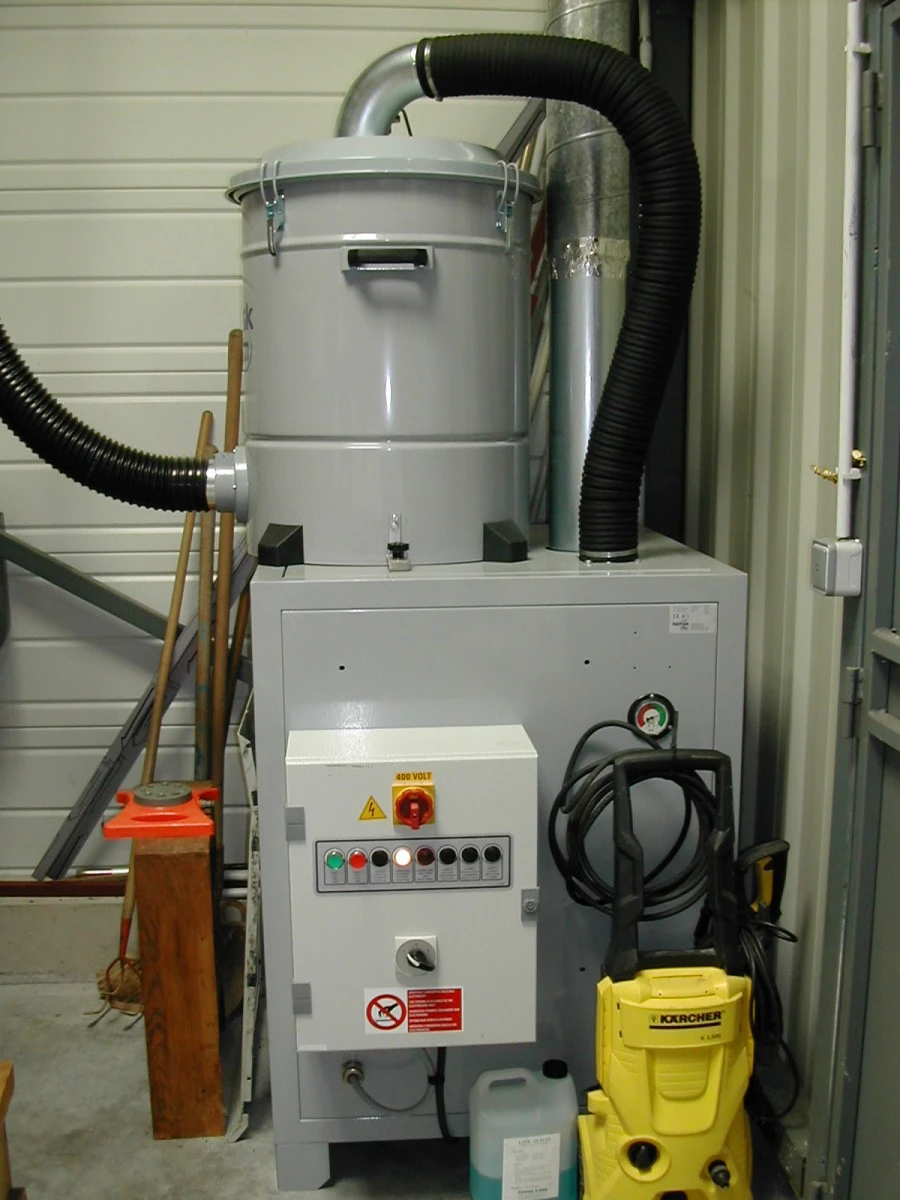
La question des copeaux et de la propreté de l'atelier compte également dans la qualité finale. Certains plastiques génèrent des poussières fines qui, mal aspirées, redéposent des particules sur la pièce en cours d'usinage et altèrent l'état de surface recherché. Un atelier équipé d'une centrale d'aspiration adaptée limite ce risque et garantit un fini propre, sans reprise manuelle supplémentaire, ce qui compte particulièrement sur des pièces destinées à un montage visible ou à un contact alimentaire.
La méthode pour obtenir des pièces conformes en série
Obtenir des pièces techniques en plastique fiables sur toute une série repose sur une combinaison de choix techniques cohérents, du matériau au programme d'usinage. La première étape consiste à définir précisément le matériau selon l'usage final : une pièce soumise à des frottements répétés n'a pas les mêmes besoins qu'une pièce exposée à des produits chimiques ou à des variations de température importantes.
Critères de choix entre tournage, fraisage et modélisation
Selon la géométrie recherchée, plusieurs techniques d'usinage ou de fabrication peuvent être envisagées. Le tableau suivant résume les cas d'usage les plus fréquents pour une pièce technique plastique.
| Technique | Géométrie adaptée | Volume de production |
|---|---|---|
| Tournage numérique | Pièces de révolution, axes, bagues | Unité à série moyenne |
| Fraisage numérique | Formes complexes, plans, rainures | Unité à petite série |
| Modélisation 3D / impression | Prototypes, formes libres | Prototype ou très petite série |
Ce comparatif aide à orienter un projet dès la phase d'étude, avant même de lancer le devis. Pour des pièces combinant une partie cylindrique et des usinages complémentaires, tournage et fraisage interviennent souvent de façon complémentaire sur une même pièce, dans une logique de production cohérente du premier au dernier usinage.
La qualité d'une série dépend aussi du contrôle effectué en cours de production, et pas uniquement à la fin du processus. Un contrôle intermédiaire sur les premières pièces d'une série permet de corriger un éventuel écart avant que l'ensemble du lot ne soit affecté, ce qui évite un rebut coûteux en temps et en matière première. Cette vérification continue distingue une production artisanale approximative d'une fabrication industrielle rigoureuse, capable de garantir la même qualité sur la dixième pièce que sur la centième.
Les entreprises qui travaillent sur ce type de projet s'appuient généralement sur une équipe expérimentée, capable d'échanger directement avec le client sur les contraintes techniques spécifiques de chaque pièce, plutôt que de se contenter d'exécuter un plan sans recul critique. Cette proximité technique, associée à DURAND SARL, permet d'ajuster certains choix de matériau ou de tolérance en cours de projet si un besoin évolue, ce qui offre une souplesse réelle par rapport à des circuits de production plus rigides. L'entreprise, basée à FONTAINE LA GUYON, intervient aussi bien sur des pièces unitaires que sur des petites séries destinées à l'industrie.
FAQ
▸Quelle différence entre tournage numérique et moulage par injection pour une pièce plastique ?
Le tournage numérique usine directement la pièce dans un barreau de matière plastique brute sans outillage préalable, ce qui convient aux petites et moyennes séries ou aux pièces de remplacement, tandis que le moulage par injection nécessite un moule coûteux rentabilisé uniquement sur de très grands volumes de production. Pour une série limitée ou un prototype fonctionnel, le tournage reste souvent la solution la plus rapide à mettre en œuvre.
▸Quels matériaux plastiques peuvent être tournés sur des machines à commandes numériques ?
La plupart des plastiques techniques se tournent correctement, notamment le POM, le PTFE, le PA6, le PA66, le PVC technique ou encore le PMMA, chacun apportant des propriétés mécaniques ou chimiques différentes selon l'usage final de la pièce. Le choix du matériau dépend essentiellement de l'environnement d'utilisation : frottement, température, contact chimique ou exigence de transparence.
▸Peut-on obtenir des tolérances dimensionnelles serrées sur du plastique usiné ?
Oui, à condition de maîtriser le comportement thermique propre à chaque matière plastique pendant la coupe, car certains plastiques se dilatent ou se rétractent légèrement en refroidissant après usinage. Une programmation adaptée, intégrant cette compensation dès la conception du parcours d'outil, permet d'obtenir des cotes fiables et reproductibles sur l'ensemble d'une série.
▸Le tournage numérique convient-il aux prototypes unitaires ?
Absolument, cette technique s'adapte aussi bien à une pièce unique qu'à une série complète, car le programme d'usinage se règle pièce par pièce sans nécessiter d'outillage spécifique contrairement à l'injection plastique. C'est un avantage pour tester une géométrie avant de valider une production en plus grand volume.
▸Comment se déroule la prise en charge d'un projet de pièce technique en plastique ?
Le processus démarre généralement par la transmission du plan technique et des contraintes d'usage, suivie d'un devis précisant le matériau retenu et la série envisagée, puis par la programmation de l'usinage et enfin par un contrôle dimensionnel avant expédition de la pièce ou du lot complet. Cet échange initial permet d'ajuster certains paramètres avant le lancement effectif de la production.
▸Le fraisage peut-il compléter une pièce issue du tournage numérique ?
Oui, de nombreuses pièces techniques combinent une géométrie de révolution obtenue par tournage avec des usinages complémentaires réalisés par fraisage, comme des méplats, des perçages transversaux ou des rainures. Cette complémentarité entre les deux techniques permet de produire des pièces finales complexes sans multiplier les fournisseurs ni les étapes de sous-traitance.
Contactez-nous en 30 secondes
Merci de bien vouloir remplir ce formulaire afin de nous faire part de vos demandes.
Pourquoi faire appel à DURAND SARL ?
Nos prestations USINAGE MATIERES PLASTIQUES
FRANCE Nous intervenons dans toute la France
- 01 - ain
- 02 - aisne
- 14 - Calvados
- 17 - Charente-Maritime
- 22 - Côtes-d'Armor
- 28 - Eure-et-Loir
- 29 - Finistère
- 37 - indre-et-loire