Usinage polyamide Chartres
L'usinage polyamide à Chartres répond aux besoins des industriels qui recherchent des pièces plastiques précises, résistantes à l'usure et capables de fonctionner sans lubrification dans des environnements mécaniques exigeants. Comprendre les propriétés de ce matériau et les techniques d'usinage adaptées évite bien des déconvenues sur un projet de pièces techniques.
Temps de lecture : ~7 minutes
Pourquoi le polyamide pose des défis techniques spécifiques
Le polyamide, souvent désigné par son nom commercial nylon, fait partie des matières plastiques techniques les plus utilisées dans l'industrie mécanique pour sa combinaison unique de légèreté, de résistance mécanique et de faible coefficient de frottement. Contrairement aux métaux, ce matériau se dilate fortement sous l'effet de la chaleur et absorbe l'humidité ambiante, deux caractéristiques qui modifient ses dimensions et donc la précision finale de la pièce usinée.
Un usinage polyamide à Chartres mené sans tenir compte de ces particularités aboutit souvent à des cotes qui dérivent une fois la pièce remontée dans son environnement final. La reprise d'humidité du polyamide 6 peut ainsi faire gonfler une pièce de plusieurs dixièmes de millimètre sur une cote de quelques centimètres, un phénomène que l'acier ou l'aluminium ne connaissent pas.
Les différentes familles de polyamide usinées en atelier
- PA6 : bon compromis résistance/prix, sensible à l'humidité, utilisé pour les pièces de frottement standard
- PA66 : plus rigide et plus stable dimensionnellement que le PA6, adapté aux pièces mécaniques sollicitées
- PA6 chargé huile : auto-lubrifiant, idéal pour les douilles, patins et galets sans graissage
- PA6 chargé fibre de verre : rigidité accrue, utilisé pour les supports et pièces de structure
Chaque nuance implique des paramètres de coupe différents : vitesse de rotation, avance par dent, refroidissement. Un bureau d'études qui ignore ces nuances risque de spécifier une matière inadaptée à l'usage final de la pièce, ce qui génère des retours et des délais supplémentaires.
Tolérances dimensionnelles et stabilité du matériau
La stabilité dimensionnelle reste le point le plus délicat de l'usinage polyamide : une pièce usinée à des tolérances serrées peut évoluer après usinage si elle n'a pas subi de stabilisation thermique préalable (recuit). Cette étape, souvent négligée par méconnaissance, conditionne pourtant la tenue des cotes dans le temps, en particulier sur les pièces de précision destinées à l'agroalimentaire ou au médical.
Ce qui se passe quand l'usinage n'est pas maîtrisé
Un usinage mal paramétré sur du polyamide génère des défauts qui ne sont pas toujours visibles à l'oeil nu lors du contrôle qualité initial, mais qui apparaissent après quelques semaines d'utilisation en conditions réelles.
Une pièce en polyamide usinée sans tenir compte de sa reprise d'humidité peut dériver de plusieurs dixièmes de millimètre une fois montée dans son environnement final.
Les conséquences les plus fréquentes concernent le fraisage et le tournage à commandes numériques réalisés avec des paramètres calqués sur ceux du métal. La matière fond localement sous l'effet de la chaleur de coupe au lieu de se déformer en copeau propre, ce qui laisse des bavures, des états de surface dégradés et parfois des microfissures internes qui fragilisent la pièce sur le long terme.
| Défaut constaté | Cause probable | Conséquence sur la pièce |
|---|---|---|
| Cotes qui dérivent après usinage | Absence de recuit de stabilisation | Pièce hors tolérance en service |
| Surface fondue ou collante | Vitesse de coupe trop élevée | Mauvais état de surface, frottement accru |
| Copeaux filandreux non évacués | Outillage inadapté, absence d'aspiration | Encrassement, usure prématurée de l'outil |
| Fissures ou éclats sur arêtes | Outil mal affûté ou avance excessive | Rupture possible en utilisation |
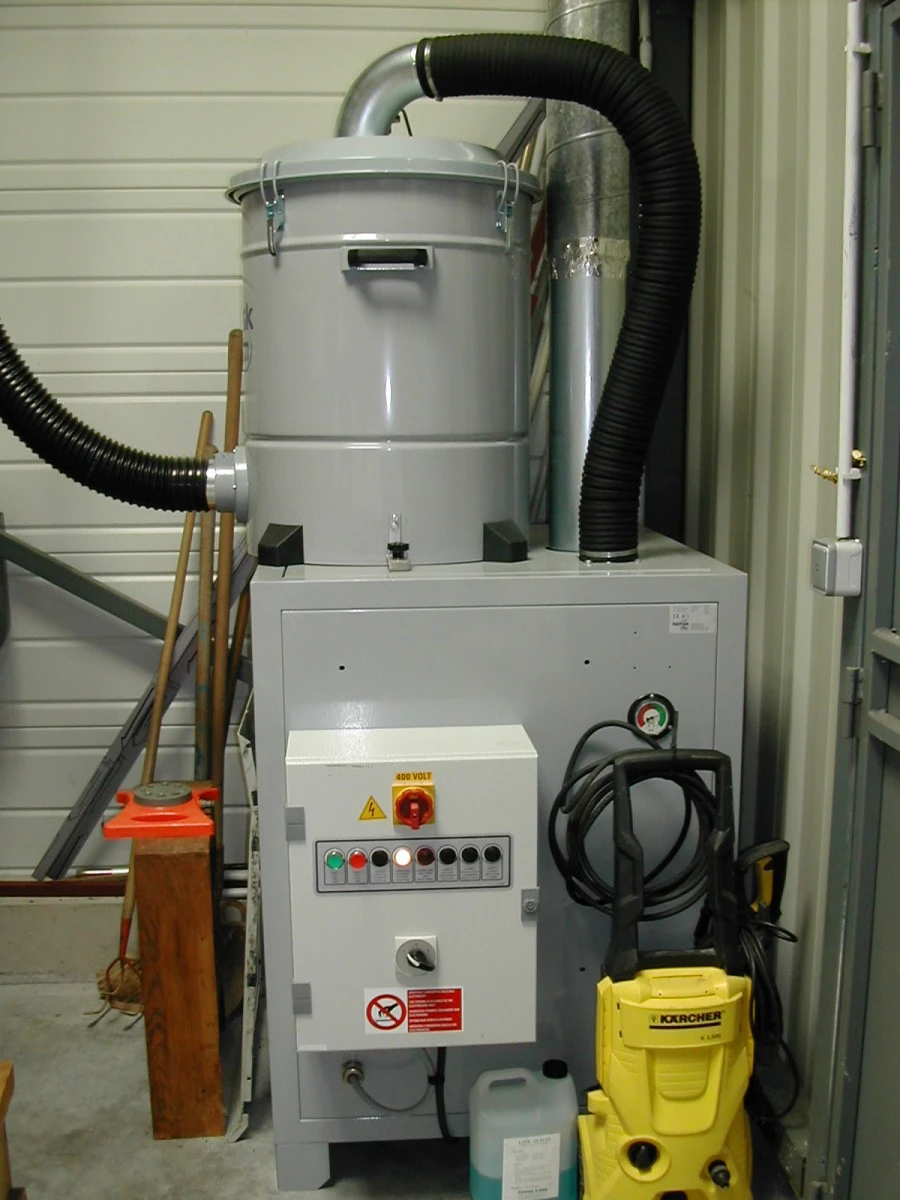
L'évacuation des copeaux et des poussières fines générées par le fraisage du polyamide constitue également un enjeu trop souvent sous-estimé. Ces particules, légères et parfois chargées d'électricité statique, s'accumulent facilement dans la machine si l'atelier ne dispose pas d'une centrale d'aspiration dimensionnée pour ce type de matière, ce qui peut altérer la précision des usinages suivants et dégrader la qualité de l'air de travail.
La méthode pour un usinage polyamide fiable à Chartres
Un usinage polyamide réalisé à Chartres dans de bonnes conditions commence toujours par une analyse de la nuance de matière et de sa destination finale, avant même la programmation de l'outil de fraisage ou de tournage.
Le paramétrage adapté à chaque opération
Le tournage à commandes numériques du polyamide demande des vitesses de coupe élevées associées à des avances modérées pour éviter l'échauffement local de la matière, tandis que le fraisage privilégie des outils à grande dépouille qui facilitent l'évacuation du copeau sans le laisser fondre contre l'arête de coupe. La programmation en commande numérique permet de répéter ces paramètres à l'identique sur toute une série, garantissant une homogénéité dimensionnelle que l'usinage manuel ne peut pas offrir sur des volumes importants.
- Identification de la nuance de polyamide et de ses contraintes d'usage (frottement, humidité, charge mécanique)
- Stabilisation thermique préalable si la pièce demande des tolérances serrées
- Programmation des paramètres de coupe spécifiques (vitesse, avance, refroidissement)
- Fraisage ou tournage à commandes numériques selon la géométrie de la pièce
- Contrôle dimensionnel après un délai de stabilisation de la matière
Le rôle de l'aspiration dans la qualité d'usinage
Une centrale d'aspiration correctement dimensionnée capte les copeaux et poussières de polyamide au plus près de l'outil de coupe, ce qui limite leur redéposition sur la pièce en cours d'usinage et préserve la précision des glissières et axes de la machine sur la durée. Cet équipement, souvent perçu comme secondaire, conditionne pourtant directement la régularité des pièces produites en série ainsi que la longévité du parc machine d'un atelier d'usinage de matières plastiques.
Les industriels qui font usiner leurs pièces en polyamide près de Chartres recherchent généralement un interlocuteur capable d'allier fraisage, tournage à commandes numériques et contrôle rigoureux de la stabilité dimensionnelle. DURAND PLASTIQUES, installé à Chartres, accompagne ces projets en tenant compte des spécificités de chaque nuance de polyamide, du prototype unitaire à la petite série.
FAQ
▸Quelle est la différence entre PA6 et PA66 pour une pièce usinée ?
Le PA6 offre un meilleur rapport coût/performance et une mise en oeuvre plus simple, mais il absorbe davantage l'humidité ambiante, ce qui le rend moins stable dimensionnellement sur le long terme. Le PA66, plus rigide et plus résistant à la température, convient mieux aux pièces mécaniques soumises à des contraintes répétées, comme les engrenages ou les pièces de frottement continu.
▸Pourquoi une pièce en polyamide se déforme-t-elle après usinage ?
Le polyamide absorbe naturellement l'humidité de l'air, ce qui provoque un gonflement progressif de la matière sur plusieurs jours ou semaines après l'usinage. Sans étape de stabilisation thermique (recuit) avant usinage final, une pièce usinée à des tolérances serrées peut dériver et sortir des spécifications une fois intégrée dans son environnement de fonctionnement.
▸Le fraisage ou le tournage, quelle technique pour une pièce en polyamide ?
Le choix dépend entièrement de la géométrie de la pièce : le tournage à commandes numériques convient aux pièces cylindriques comme les bagues, douilles ou axes, tandis que le fraisage s'impose pour les pièces aux formes complexes, plates ou nécessitant des usinages multi-faces. Beaucoup de projets combinent les deux techniques sur une même pièce.
▸Pourquoi l'aspiration des copeaux est-elle importante en usinage plastique ?
Les copeaux et poussières de polyamide, légers et parfois chargés en électricité statique, s'accumulent facilement dans les mécanismes de la machine si l'atelier ne dispose pas d'une centrale d'aspiration adaptée, ce qui dégrade la précision des usinages suivants. Une aspiration efficace protège aussi la qualité de l'air de travail et limite l'usure prématurée des outils de coupe.
▸Le polyamide usiné résiste-t-il bien à l'usure mécanique ?
Le polyamide figure parmi les matières plastiques les plus résistantes à l'usure et au frottement, en particulier les nuances chargées en huile qui offrent une lubrification naturelle sans graissage externe. Cette propriété en fait un matériau de choix pour les pièces en mouvement continu comme les galets, patins ou douilles dans des environnements où le métal nécessiterait un entretien régulier.
▸Peut-on usiner de petites séries de pièces en polyamide ?
L'usinage à commandes numériques permet de produire aussi bien une pièce unitaire pour un prototype qu'une petite série de plusieurs dizaines d'exemplaires, avec une répétabilité dimensionnelle identique d'une pièce à l'autre. Cette flexibilité convient particulièrement aux bureaux d'études qui valident un concept avant un passage en production plus importante.
Contactez-nous en 30 secondes
Merci de bien vouloir remplir ce formulaire afin de nous faire part de vos demandes.
Pourquoi faire appel à DURAND PLASTIQUES ?
Nos prestations USINAGE MATIERES PLASTIQUES
FRANCE Nous intervenons dans toute la France
- 01 - ain
- 02 - aisne
- 14 - Calvados
- 17 - Charente-Maritime
- 22 - Côtes-d'Armor
- 28 - Eure-et-Loir
- 29 - Finistère
- 37 - indre-et-loire